|
 Carbon
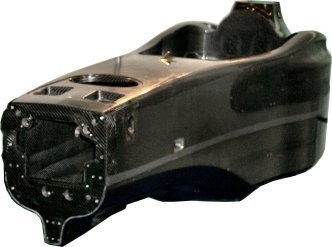
| Bevorzugter Werkstoff nicht nur der Formel 1 |
kfz-tech.de/PKa58
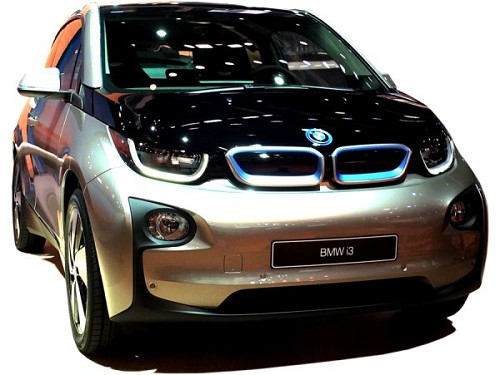
Er war Chefsache, der BMW i3, nicht nur neuartig produziert, sondern dies auch klug vorbereitet. Denn Autos mit teilweiser Karbon-Karosserie gibt es schon, aber wie viele werden davon pro Jahr ausgeliefert? Sie
brauchen
gar nicht weiter zu recherchieren, kein Hersteller baut im Moment so viele Karosserien, dass 50.000 pro Jahr ausgeliefert werden können. Das ist in der Branche unerreicht und natürlich ein dementsprechendes Risiko.
kfz-tech.de/PKa15
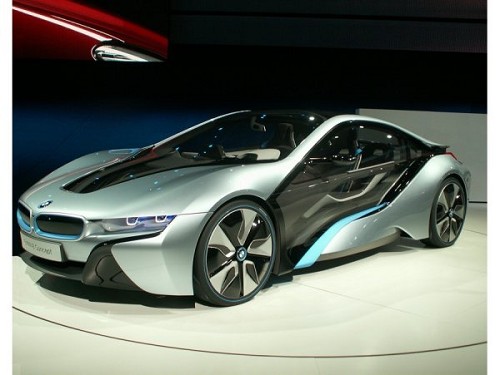
| Der BMW i8, ebenfalls eine Kombination aus Carbon und Aluminium. |
Milliarden sind schon investiert, bevor der erste i3 Ende 2013 ausgeliefert wird. Mangelnden Mut kann man der Firma wirklich nicht absprechen. Und dann noch das Auto selbst. Es gibt zwar den sportlichen i8, aber als i3
ist
eine 4-Meter-Limousine entstanden, kompakter noch als ein aktueller Golf. Da wird vielleicht die Notwendigkeit klar, die i-Modelle vom Marketing her abzuspalten, denn damit dürfte das traditionelle BMW-Publikum nur
zum
Teil erfolgreich ansprechbar sein.
Rahmenlose vordere Seitenscheiben verhindern unabhängige Türöffnung v/h.
Immerhin sind es vier Türen, wobei die hinteren nach vorn öffnen. Ein wenig Rolls-Royce-Feeling darf schon sein, noch dazu ohne störende B-Säule. Leider ist das Konzept aber nicht so clever wie z.B. beim Ford B-Max
angelegt, wo die Türen einer Seite vollkommen unabhängig voneinander geöffnet werden können. Schade auch die starren Seitenscheiben hinten. Aber außer den wohl aus Stabilitäts- und Crashgründen gewaltigen
Schwellern steht einem Erreichen des Sitzplatzes nichts mehr im Weg.
Viel wichtiger sind die Grunddaten, denn sie zeigen, wozu so eine Kombination von Karbon und E-Antrieb fähig ist. Gut 1200 kg Leergewicht sind ein Wort, kompensieren zusammen mit sehr schmalen Reifen die stets
etwas zu geringe Batteriekapazität. Statt der 125 kW (170 PS) dürften es auch etwas weniger sein, wozu allerdings die langsamere Acceleration in der Nähe der Autobahn-Richtgeschwindigkeit nicht so recht passen will.
Die
Leistung wird per Heckmotor und -antrieb übertragen. Die Lastverteilung durch die schwereren Batterien entspricht eher der eines unendlich tief eingebauten Mittelmotors.
| 1. Moses Lake. Außenaufnahmen. Flug um das Werksgebäude von SGL ACF. Logo von SGL ACF
neben der Einfahrt und am Bürogebäude. Diverse Einstellungen. |
kfz-tech.de/VKa1
| 2. Produktionsgatter. Gatterbereich. Precursor wird hochgezogen. Diverse Einstellungen. Der
Precursor
wird gespreizt und in Bahnen gelegt. |
kfz-tech.de/VKa2
| 3. Oxidationsöfen. Produktionshalle. Weißer Precursor. Oxidationsschritte des Precursor von Weiß
über Gold, Kupfer, Braun bis Schwarz. Diverse Einstellungen. Wickler. Aufwickeln
der Carbonfäden. Aufsichtspersonal geht an den Oxidationsöfen vorbei. |
kfz-tech.de/VKa3
kfz-tech.de/VKa4
| 5. Wanapum und Priest Rapids Dams. Wasserkraftwerke.Luftaufnahmen vom Columbia River und
dem Wanapum Dam. Damm mit geöffneten Schleusen. |
kfz-tech.de/VKa5
6. Sinngemäße Übersetzung Steve Swanson (Video unten):
Gatterbereich: Der erste Schritt der Carbonproduktion. In diesem Bereich nehmen wir den Polyacrylfaden und formen ihn in Bahnen für den nächsten Produktionsschritt.
Oxidationsöfen: Der nächste Produktionsschritt ist die Oxidation. Die Oxidation stabilisiert und oxidiert das Material für die Carbonisierung.
Niedertemperaturofen: Der nächste Produktionsschritt ist die Carbonisierung. Wir haben den Niedrig- und den Hochtemperaturofen. Dieser Prozess stärkt das Material.
Das Werk in Moses Lake wandelt Polyacrylfäden zu Carbonfäden.
Erster Produktionsschritt, Gatterbereich: In einem anderen Bereich formen wir den Polyacrylfaden in Bahnen und bereiten ihn für den nächsten Produktionsschritt vor.
Oxidation: Wir oxidieren und stabilisieren wir das Material und präparieren es für die Carbonisierung.
Carbonisierung Das Material wird carbonisiert wird und die Fäden werden zu einem starken Bündel.
Oberflächenbehandlung: Nach der Carbonisierung ist das Material funktionslos. Es ist steril. In diesem Schritt umranden wir die Außenhaut des Materials um es klebbar zu machen für die spätere Nutzung.
Danach
leimen wir das Material. Wir geben eine geringe Menge Leim auf das Material und das ist für Brauchbarkeit und Handhabung für unseren Kunden.
Verschiffung:Wir wickeln das Material auf Spulen und schiffen es zu unserem Kunden nach Wackersdorf.
Das Werk in Moses Lake benötigt eine hohe Strommenge, viel mehr als andere Werke in der Zulieferkette. Darum müssen wir absolut sicher gehen, dass wir kostengünstige, erneuerbare Energie nutzen. Moses Lake
wurde hauptsächlich wegen des kostengünstigen, erneuerbaren Stroms, der von den Dämmen im Columbia River Becken erzeugt wird, als Standort gewählt. Oxidationsöfen. Steve Swanson: Dies ist die Oxidation. Dieser
Prozess oxidiert und stabilisiert das Material in Vorbereitung auf die Carbonisierung. Da das Material erhitzt wird, verändert es bei fortschreitender Oxidation seine Farbe. Oxidationsöfen. Steve Swanson: Dies ist der zweite
Oxidationsbereich. Hier sieht man wie sich die Farbe bei fortschreitender Oxidation verändert. Oxidationsöfen. Steve Swanson: Das sind vollständig oxidierte Carbonfasern. Dieses Material ist jetzt bereit für die
Carbonisierung. Wickler. Steve Swanson: Dies hier ist der letzte Schritt der Carbonfaserproduktion, der Wickler. Und das hier ist das Endprodukt, das wir nach Deutschland schicken.
kfz-tech.de/VKa6
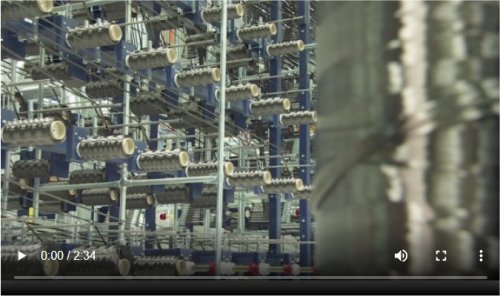
7. CFK-Produktion SGL ACF, Werk Wackersdorf.
Biaxial-Anlage, Spulen abwickeln, Fäden
spreizen, Lagen wirken, Gelege tempern/Binder auftragen, Gelege aufwickeln. Die
Carbonfaser-Fäden werden in Abhängigkeit der Arbeitsbreite und Grammatur von 90 bis 560 Spulen gleichzeitig abgewickelt, die Umlenkung über mehrere Rundprofile führt zu einer Erhöhung der Fadenbreite,
Carbonfaser- und Glasfaserlage werden mit einem Nähgarn nach einem definierten Nähmuster miteinander zum Gelege vernäht ("verwirkt"), durch Wärme / Temperatur wird das Nähgarn geschrumpft. Dann das
Binder-Pulver aufgetragen, das ebenfalls erhitzt wird, so dass das Pulver erweicht, am Gelege anhaftet und teilweise in das Gelege eindringt, Gelege wird auf Hülse aufgerollt und nach Erreichen der Stücklänge
abgeschnitten. |
kfz-tech.de/VKa7
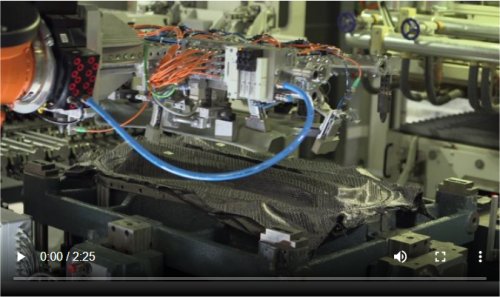
| 8. BMW i3 Produktion, Werk Leipzig. CFK Produktion, Preformanlage.Stacks (Textilmatten) werden in
Preformanlage gefahren Vorgang von vorne, seitlich nah. Stacks kommen in
Anlage an, fahren hoch zum Preformen. Eine Matte wird genommen und eingelegt. Geometrie des Bauteils entsteht. Preformteile Zuschnitt durch Roboter. Preformen Werkzeug vorn seitl. total, und nah. Fertige
Preformteile am Band. Aufsichtspersonal geht an den Oxidationsöfen vorbei. |
kfz-tech.de/VKa8
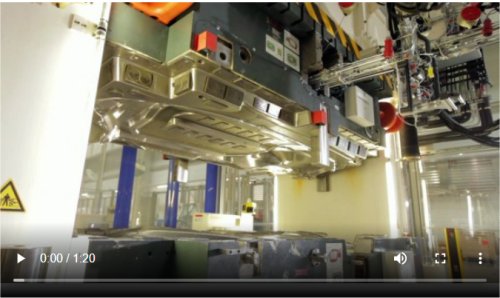
9. RTM Presse.
Preform wird in Seitenrahmen eingelegt. Greifer senkt sich ab auf Preform-
Konfektionierungstisch. Fahrt Seitenrahmen von Vorkonfektionierungstisch ins
Unterwerkzeug. Presse senkt sich auf Bauteil ab, Mischkopf nah für Harzinjektion. Greifer holt fertigen Seitenrahmen aus Werkzeug. |
kfz-tech.de/VKa9
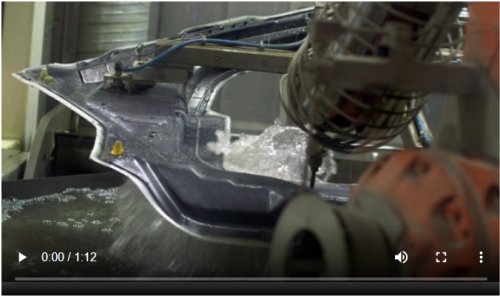
10. Wasserstrahlschneiden.
Seitenrahmen fährt in Anlage. Verschiedene Einstellungen vom
Zuschnitt durch Roboter. Fertiger zugeschnittener Seitenrahmen verlässt Anlage.
|
kfz-tech.de/VKa10
15. Produktion BMW i3, Werk Landshut.
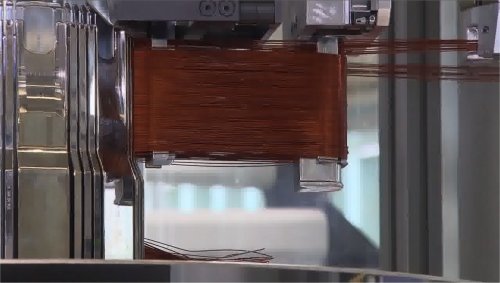
Elektromotor.
Wickel- und Einziehmaschine:
Kupferdrähte werden auf Spulen gewickelt. Pressen: Formen des Stators / Expander:
Spule wird auseinander gedrückt. Bandagiermaschine: Die Spulen werden fixiert. Strom-Wärme- UV Imprägnierung: Harz-Tauchen. Rotor Fertigung: 6 Blechsegmente, je 12 kleine und 12 große Magnete werden
eingesetzt. Stützscheiben werden zusammengefügt. Endmontage: Motor wird auf Werkstückträger befestigt. Leistungselektronik wird auf den Motor verschraubt. Motorennummer wird eingeritzt. |
kfz-tech.de/VKa12
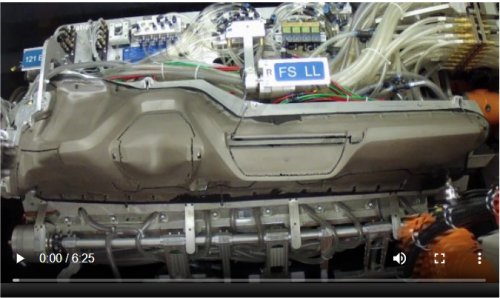
16. Cockpit.
Thermoformen: Folie wird eingezogen, gespannt, erhitzt und ausgestanzt.
Hinterschäumen: Auftrag Schaum durch Roboter. Träger und Kunststoffhaut werden
miteinander verklebt, weichere Oberfläche. Fräsestation: Roboter fräst Träger zurecht. Kleber wird auf Leder- und Trägerteil aufgetragen. Press-Kaschieren: Kleber wird erhitzt und anschließend das Leder
raufgepresst. Infrarot-Schweißen. Montage: Cockpit wird moniert, Anbauteiler verschraubt und das Cockpit gecheckt. |
kfz-tech.de/VKa13
17. Produktion, Werk Leipzig Karosseriebau.
BMW i production. CFK production SGL Automotive
Carbon Fibers, Plant Moses Lake. Hauptlinie Karosseriegerippe: Fügen von
Seitenrahmen (rechts, links) an Bodengruppe. Reinigen und kleben. Seitengerippe. Reinigen. Zusammenfügen weiterer Komponenten. Prüfstand. |
18. TEK - Technologie Exterieur Komponenten
Spritzgussmaschine (Kunststoffgranulat wird
aufgeschmolzen). Masse wird reingespritzt und geprägt. Rahmen und Außenhaut
werden zusammen geklebt. Beflammen. Spritzgussmaschine. Bauteile werden auf Skits gelegt. Vorbereitung für die Lackiererei. Co2 Anlage: Oberflächenreinigung. Beflammen. Füller. Basislack. Klarlack. |
kfz-tech.de/VKa14
19. Montage
Produktionshalle. Karosserie diverse Einstellungen. Dachzusammenbau.
Dachmontage. Tür - und Fenstermechanik Montage, diverse Einstellungen. Einbau
Innenmechanik, diverse Einstellungen. Kofferraumtür Montage. Zusammenbau des Bodens. Einbau Elektromotor. Produktionsbahn, diverse Einstellungen. Einbau Elektromotor / Innenmechanik, diverse
Einstellungen. Karosserie Fertigstellung/Prüfung, Hochzeit. |
kfz-tech.de/VKa15
20. Endmontage
Produktionsablauf Endmontage. Allgemeine Prüfung. |
kfz-tech.de/VKa16
| 21. Außenaufnahmen Werk Leipzig |
kfz-tech.de/VKa17
kfz-tech.de/PKa16
kfz-tech.de/PKa17
kfz-tech.de/PKa18
kfz-tech.de/PKa19
kfz-tech.de/PKa20
kfz-tech.de/YKa9
kfz-tech.de/YKa10
|
|